Hướng dẫn lựa chọn lưỡi phân tán: Tốc độ đầu, hình dạng và tuổi thọ mài mòn để trộn công nghiệp
Bột màu dừng lại ở số đọc Hegman là 5, hoặc hỗn hợp sệt cực âm vẫn kết tụ sau 90 phút, thường bị đổ lỗi cho nhà máy. Trong nhiều trường hợp chúng tôi được yêu cầu xem xét, nguyên nhân nằm ở phần cuối của trục: lưỡi phân tán.
Câu trả lời ngắn gọn là lưỡi phân tán thực hiện tốt một công việc. Nó làm ướt bột thành chất lỏng và phá vỡ các khối kết tụ ở đầu răng. Nó không làm giảm các hạt sơ cấp, nó không ổn định hệ thống treo và nó không thể bù cho trục được gắn ở giữa một bể không có vách ngăn. Khi tốc độ đầu, đường kính đĩa, hình dạng răng, vị trí lưỡi dao và vật liệu đều phù hợp với công thức, hầu hết các loại bột nhão và hỗn hợp sệt đều đạt được độ mịn mục tiêu trong vòng 20 đến 40 phút. Khi một trong năm điều đó sai, thời gian sản xuất thường tăng gấp đôi và thời gian tăng thêm sẽ làm nóng sản phẩm thay vì phân tán nó.
Các số liệu dưới đây là phạm vi công nghiệp điển hình được lấy từ thực hành kỹ thuật trộn tiêu chuẩn. Hãy coi chúng như điểm khởi đầu để thử nghiệm công thức của riêng bạn.
 |  |
Lưỡi dao phân tán có tác dụng gì và nó không thể làm gì
Mỗi lần phân tán đều có ba bước. Làm ướt thay thế lớp không khí trên hạt bằng chất lỏng. Sự tan rã tách các cụm được giữ lại với nhau bằng lực van der Waals. Quá trình ổn định ngăn các hạt đó hình thành lại các cụm và đó là quyết định về công thức chứ không phải quyết định về phần cứng.
Lưỡi dao chỉ hoạt động ở bước giữa và chỉ ở một vùng mỏng. Tốc độ cắt đạt cực đại trong vòng vài mm tính từ đầu răng và giảm đi nhanh chóng, đó là lý do tại sao một đĩa 250 mm chạy với tốc độ 20 m/s trong bể 10.000 lít vẫn cần nửa giờ. Vùng cắt phải đi qua toàn bộ mẻ và thời gian của mẻ được thiết lập theo doanh thu thay vì chỉ bằng vòng/phút.
Có hai kết luận sau đây. Lưỡi phân tán là công cụ sai lầm để nghiền chính hãng: nếu các hạt sơ cấp có kích thước 0,2 micron và chất kết tụ trong bể là 20 micron, thì đĩa răng sẽ đưa mẻ xuống kích thước gần đúng và dừng ở đó. Và bất cứ điều gì ngăn cản mẻ được bơm qua đĩa - trục chính giữa, thiếu vách ngăn, quá ít chất lỏng tự do, chất rắn lắng đọng trên đế - đều biến một lưỡi dao tốt thành một cánh khuấy đắt tiền.
Hình học lưỡi phân tán: Cấu hình nào thực hiện công việc nào
Đối với cùng một công suất động cơ, hình học quyết định xem bạn bị cắt hay chảy.
- Đĩa răng cưa: là đĩa phẳng có 8 đến 24 răng xung quanh vành. Hầu như tất cả năng lượng đầu vào đều trở thành lực cắt cục bộ và rất ít năng lượng trở thành năng lượng bơm, đó chính xác là những gì cần làm ướt và phân hủy kết tụ.
- Đĩa có rãnh hoặc đục lỗ: cùng hình dáng bên ngoài với các lỗ xuyên qua mặt. Vật liệu chảy qua đĩa chứ không phải xung quanh nó, túi cắt thấp ở trung tâm co lại và bột nhão 2.000 đến 5.000 cP hoạt động tốt hơn so với đĩa đặc.
- Đầu rôto-stato: một rôto có răng bên trong stato có rãnh với khe hở vài mm. Nó tạo ra lực cắt mạnh nhất, nhưng với thể tích rất nhỏ, do đó công suất trên mỗi kilowatt thấp hơn và tải lượng chất rắn cao là không thực tế.
- Cánh quạt và tua-bin: máy tạo dòng chảy với tốc độ 3 đến 8 m/s. Chúng trộn và tạo huyền phù cho các chất rắn nhưng không phá vỡ các chất kết tụ sắc tố ở tốc độ thực tế.
Biểu đồ dưới đây so sánh các hồ sơ một cách định tính. Điểm số là chỉ số định hướng, không phải giá trị đo được.
So sánh cấu hình: đĩa răng cưa và tuabin lưỡi dốc
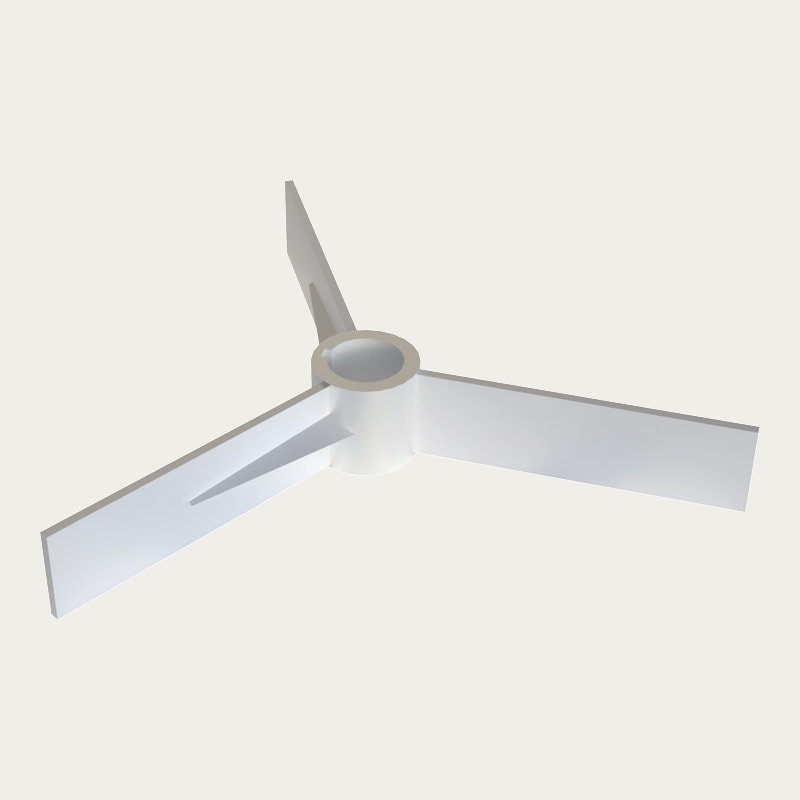
Đĩa phân tán răng cưa Tua bin cánh nghiêng
Tốc độ đầu tip và đường kính đĩa: Hai con số quyết định độ mịn
Tốc độ đầu bằng pi nhân đường kính đĩa nhân tốc độ quay. Đĩa 250 mm quay với tốc độ 1.500 vòng/phút chạy với tốc độ 19,6 m/s, thoải mái bên trong cửa sổ phân tán. Đĩa 150 mm cần khoảng 2.400 vòng/phút để đạt được con số tương tự, đó là lý do tại sao đĩa có kích thước nhỏ hơn trong thùng lớn hiếm khi cung cấp.
Các tham chiếu trộn thông thường có tốc độ phân tán răng cưa từ 18 đến 25 m/s. Dưới khoảng 15 m/s, các chất kết tụ vẫn tồn tại qua đường đi. Trên 25 m/s, năng lượng tăng thêm chủ yếu chuyển thành nhiệt, cuốn khí và mài mòn răng nhanh hơn thay vì nghiền mịn hơn.
Cửa sổ tốc độ ngoại vi điển hình theo loại máy khuấy (m/s)
Phạm vi phản ánh thực tiễn kỹ thuật trộn phổ biến; xác nhận bằng xét xử.
Việc mở rộng quy mô cũng tuân theo những con số tương tự. Giữ tốc độ đầu không đổi khi hoạt động ở chế độ phân tán và giữ công suất trên một đơn vị thể tích không đổi khi hoạt động ở chế độ trộn hoặc huyền phù chất rắn. Sự nhầm lẫn giữa hai điều này là lý do phổ biến khiến lô thí điểm không thể được tái sản xuất ở quy mô sản xuất.
 Bộ phân tán tốc độ cao dòng TOPA005 FS1 Dựa trên nhiều năm kinh nghiệm và công nghệ độc đáo của Top cũng như ứng dụng công nghệ đo lường và phân tích tiên tiến, chúng tôi đã thiết kế cánh quạt hiệu suất cao với... Xem sản phẩm →
Kết hợp lưỡi dao với độ nhớt và tải chất rắn
Độ nhớt ở nhiệt độ quy trình, cộng với lượng chất rắn, sẽ quyết định phần cứng. Bảng dưới đây đưa ra những điểm khởi đầu thực tế cho lần thử nghiệm đầu tiên.
| Độ nhớt của sản phẩm | Loại lưỡi | Tốc độ tip | Tỷ lệ D/T | Nhiệm vụ điển hình |
|---|---|---|---|---|
| Lên tới 1.000 cP | Đĩa răng cưa | 18-25 m/s | 0,30-0,40 | Làm ướt sắc tố, sơn dung môi, mực |
| 1.000-5.000 cP | Đĩa có rãnh hoặc đục lỗ | 15-20 m/s | 0,35-0,50 | Bùn pin, bột màu, hóa chất nông nghiệp |
| 5.000-20.000 cP | Đầu rotor-stator with anchor | 12-18 m/s | 0,40-0,60 | Chất kết dính, chất bịt kín, bột nhão dày |
| Trên 20.000 cP | Hành tinh hoặc dải băng, không phải đĩa | 1-5 m/giây | 0,60-0,90 | Bột nhão có hàm lượng chất rắn cao, nhào |
Bùn pin nằm ở dải giữa: chất rắn cao, vật liệu hoạt tính có tính mài mòn và đĩa có rãnh thường hoạt động tốt hơn tấm đặc vì vật liệu tiếp tục di chuyển qua mặt đĩa thay vì chỉ xung quanh vành. Các ví dụ sản xuất được thu thập trong ngành công nghiệp pin lithium ghi chú dự án.
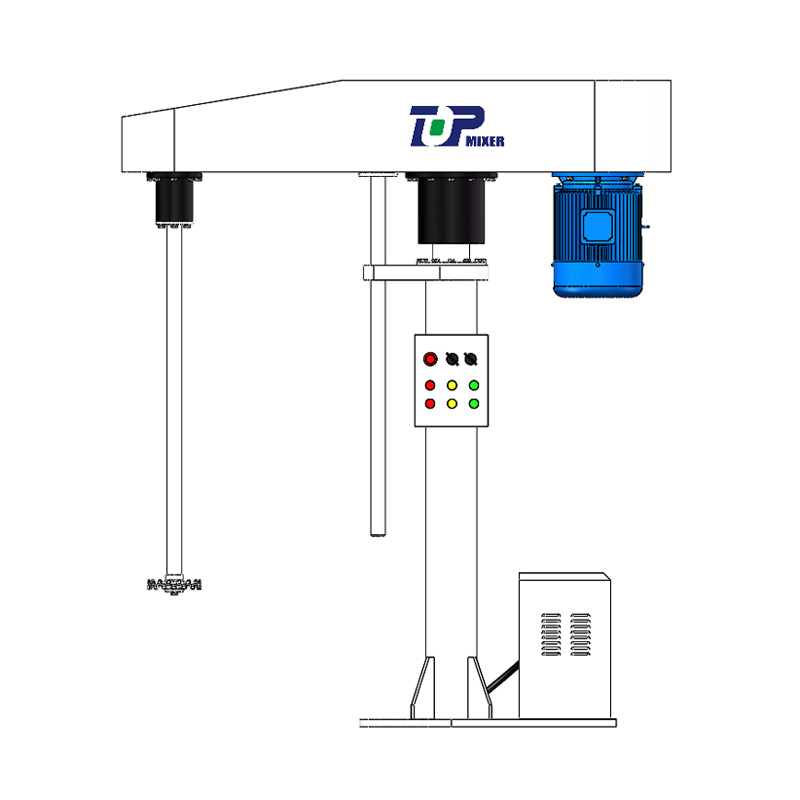 Bộ phân tán tốc độ cao FL dòng TOPH51 Dòng máy trộn phân tán này có thể được trang bị khay phân tán có răng để khuấy phân tán tốc độ cao hoặc các loại máy khuấy để khuấy ... Xem sản phẩm →
Chất liệu, độ cứng và tuổi thọ
Hầu hết các đĩa phân tán công nghiệp đều được làm từ thép không gỉ 304 hoặc 316L. Điều đó phù hợp với các chất màu hữu cơ và nhiệm vụ vệ sinh. Nó không phù hợp với titan dioxide rutile, oxit sắt, chất độn gốm hoặc vật liệu hoạt tính cathode, nơi bùn mài mòn có thể làm tròn các cạnh răng trong vòng vài trăm giờ hoạt động.
Đối với nhiệm vụ mài mòn, các tùy chọn là thép không gỉ martensitic hoặc duplex cứng, biên dạng răng được làm cứng và mài hoặc lớp phủ polymer để tránh nhiễm bẩn kim loại. Hai cảnh báo ban đầu về sự mài mòn là độ mịn của quá trình nghiền tăng lên và thời gian mài mòn tăng dần. Đo bán kính cạnh răng trong quá trình tắt máy theo lịch trình: khi đạt khoảng 0,5 đến 1 mm, lực cắt cục bộ thực hiện quá trình phân rã phần lớn sẽ biến mất.
Cân bằng cũng quan trọng ở tốc độ này. Một đĩa chạy với tốc độ 20 m/s trên một trục nhô ra sẽ biến mất cân bằng và lệch hướng thành rung động, sau đó dẫn đến hỏng vòng đệm hoặc ổ trục. Nhà cung cấp làm mẫu cánh quạt và bồn chứa trước khi báo giá, sử dụng Phân tích dòng CFD ví dụ, có thể cho biết vùng cắt cao thực sự rơi vào đâu, điều này giúp ích nhiều hơn ở giai đoạn thông số kỹ thuật so với định mức động cơ danh nghĩa.
 |  |
 |  |
Hình học lắp đặt: Độ lệch, vách ngăn và chiều cao đĩa
Phần cứng là một nửa câu trả lời. Vị trí là nửa còn lại.
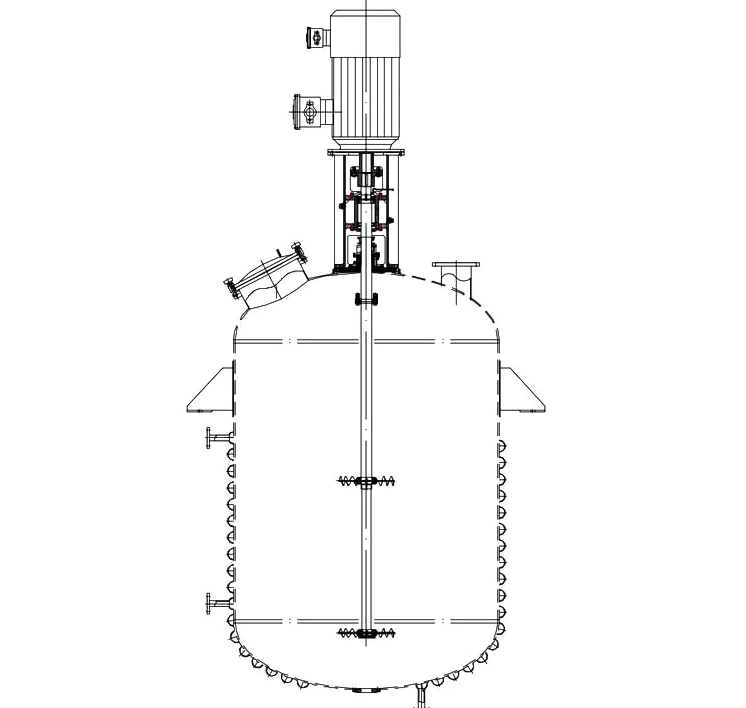
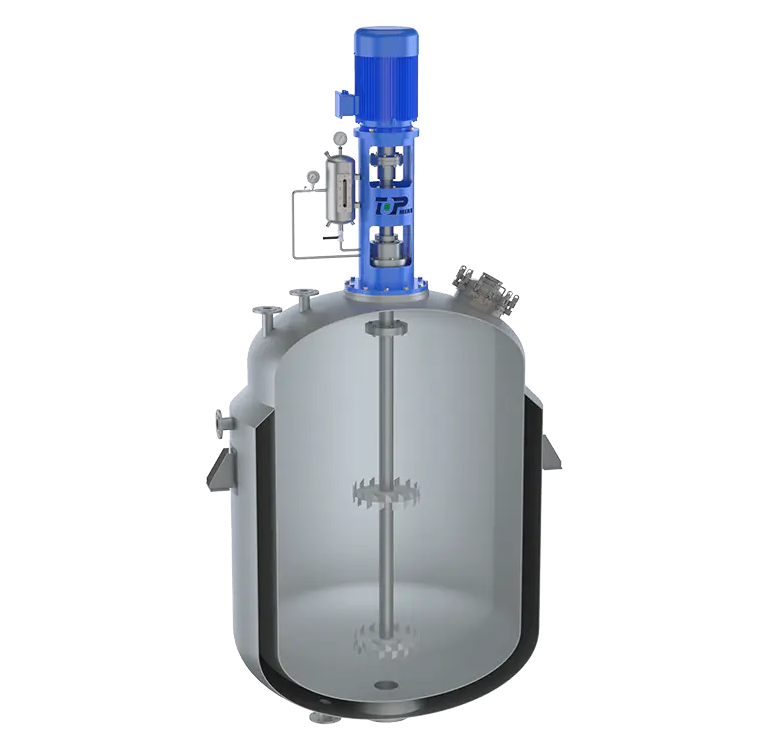
- Độ lệch trục: lắp trục từ 1/6 đến 1/4 đường kính bể khỏi tâm. Một trục ở giữa trong một bể không có vách ngăn cho phép toàn bộ lô quay cùng với đĩa và vận tốc tương đối tạo ra lực cắt sẽ giảm xuống.
- Vách ngăn: từ một đến bốn tấm thẳng đứng, mỗi tấm rộng khoảng 1/10 đường kính bể, chuyển đổi vòng quay thành vòng quay từ trên xuống dưới.
- Chiều cao đĩa: 0,5 đến 1 đường kính đĩa tính từ đáy bể. Hạ thấp đĩa vào chất rắn đã lắng; cao hơn để lại một lớp chết trên nền.
- Ngập nước: đường kính đĩa ít nhất 1,5 bên dưới bề mặt chất lỏng để hạn chế xoáy và cuốn không khí.
- Hỗ trợ trục: trục dài ở tốc độ phân tán cần ổ trục ổn định hoặc phần nhô ra ngắn hơn, vì vậy hãy kiểm tra tốc độ tới hạn trước khi đặt hàng phần cứng.
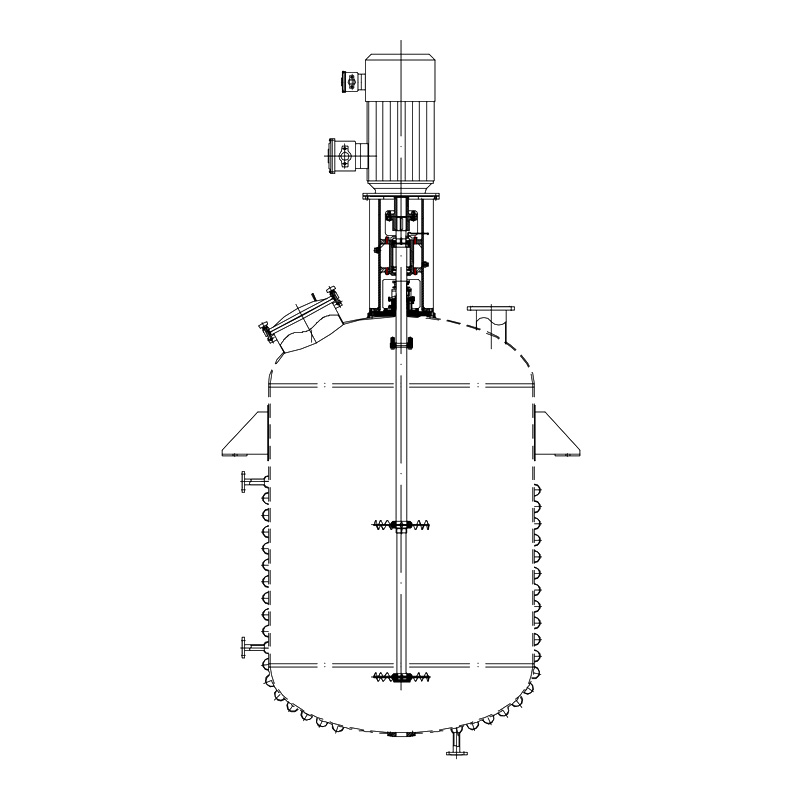
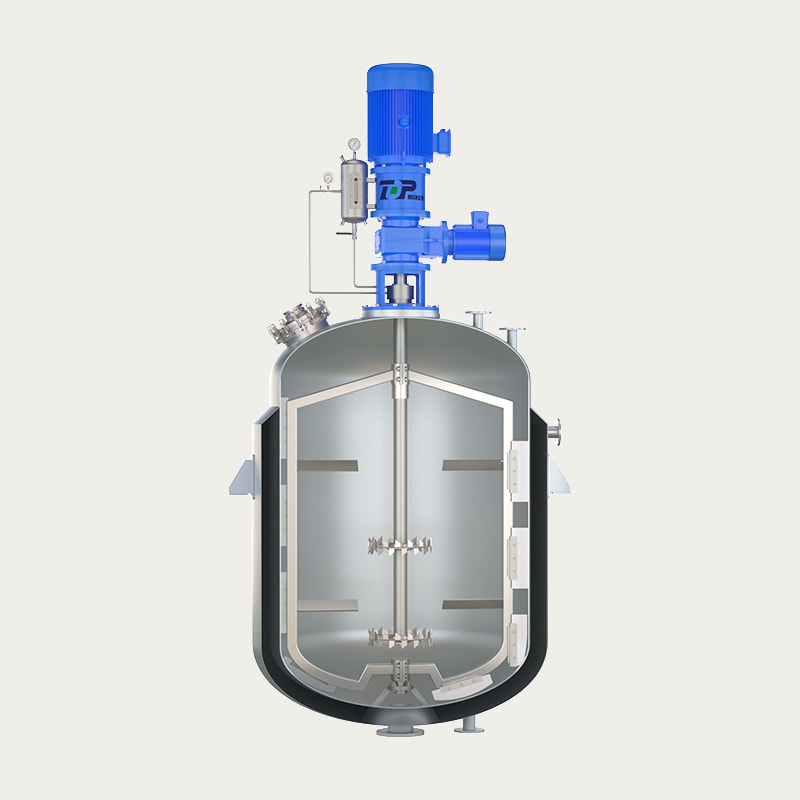
Chế độ xem đẳng cự: cụm đĩa phân tán trong bể
Kiểm tra triệu chứng: Khi độ mịn của hạt xay bị giảm
- Nghiền dừng ở mức 5 đến 6 Hegman với độ nhớt bình thường: tốc độ đầu nghiền quá thấp hoặc đĩa có kích thước quá nhỏ so với khối lượng mẻ.
- Bột nổi và vón cục: dòng xoáy quá yếu hoặc bột được nạp nhanh hơn mức có thể bị ướt.
- Tinh gần thành, thô ở trung tâm: trục chính giữa hoặc thiếu vách ngăn nên mẻ trộn quay thay vì tuần hoàn.
- Một mặt của đĩa mòn nhanh hơn: lệch trục hoặc lệch khớp nối.
- Tạo bọt và cuốn khí: tốc độ đầu trên 25 m/s hoặc đĩa chạy quá gần bề mặt chất lỏng.
Trong trường hợp việc tạo bọt đến từ công thức chứ không phải từ điểm vận hành, cánh khuấy khử bọt có thể được lắp trên cùng một trục phía trên đĩa phân tán.
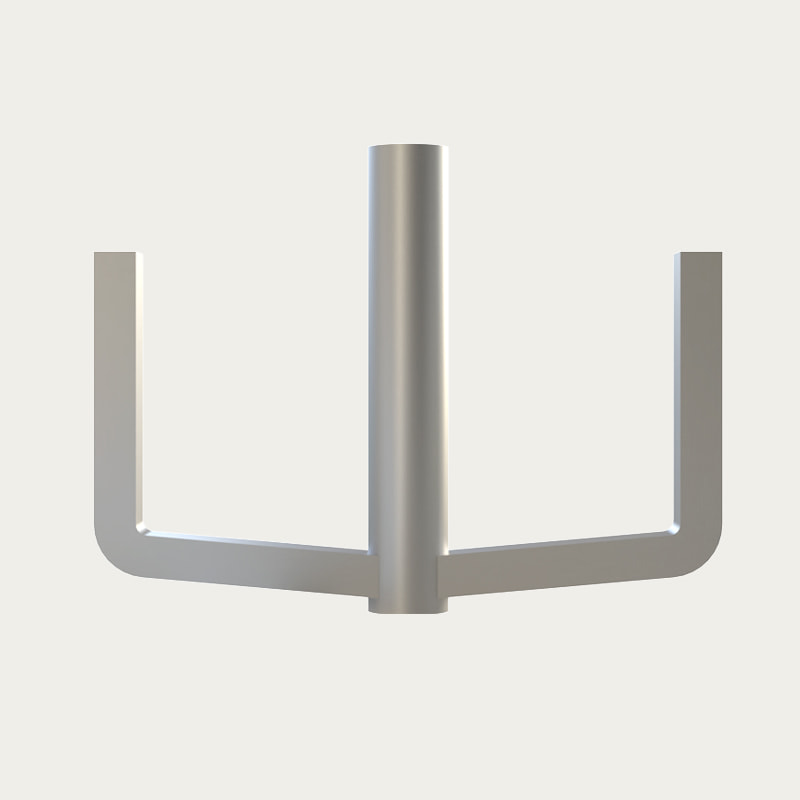
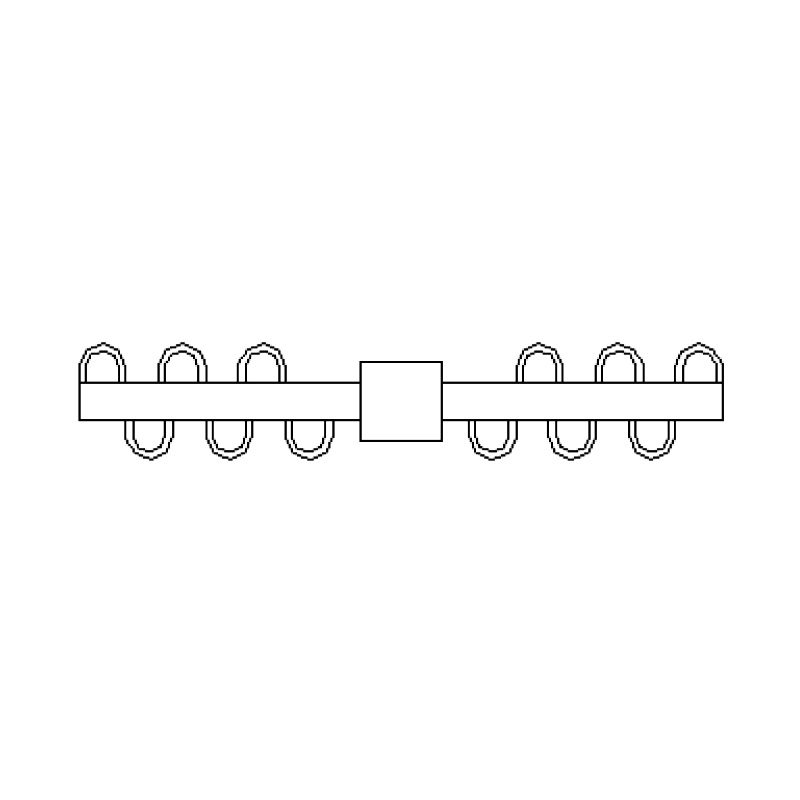 Máy khuấy khử bọt mái chèo XPJ Mái chèo khử bọt XPJ là một dải lưới hình chữ U của lưỡi dao, có tác dụng phá hủy một cách cơ học bọt trung bình được tạo ra trong quá trình khuấy và ức chế bọt trung bình., phù hợp... Xem sản phẩm →
Danh sách kiểm tra thông số kỹ thuật ngắn
- Nêu rõ độ mịn mục tiêu của quá trình nghiền và phương pháp thử, không chỉ thời gian của mẻ.
- Cung cấp độ nhớt ở nhiệt độ quy trình, lượng chất rắn và liệu chất rắn có bị mài mòn hay không.
- Xác nhận đường kính bể, thể tích làm việc và chiều dài trục sẵn có trước khi cố định đường kính đĩa.
- Cố định tốc độ đầu phun cho nhiệm vụ phân tán và công suất trên mỗi thể tích cho nhiệm vụ trộn và không trộn lẫn cả hai.
- Chỉ định các tùy chọn vật liệu răng, độ cứng và lớp phủ cho các sản phẩm nhạy cảm với chất mài mòn hoặc nhiễm bẩn.
- Yêu cầu thời gian quay vòng và vị trí vùng cắt, lý tưởng nhất là được hỗ trợ bằng mô hình dòng chảy, thay vì chỉ đánh giá động cơ.
Câu hỏi thường gặp về lưỡi phân tán
Lưỡi phân tán nên chạy ở tốc độ nào?
Hầu hết các đĩa phân tán răng cưa chạy ở tốc độ từ 18 đến 25 m/s ở đầu răng. Dưới khoảng 15 m/s các chất kết tụ vẫn tồn tại qua đường chuyền; trên 25 m/s, năng lượng tăng thêm chủ yếu chuyển thành nhiệt, cuốn khí và hao mòn.
Sự khác biệt giữa lưỡi phân tán và cánh quạt trộn là gì?
Một cánh quạt di chuyển âm lượng, một cánh phân tán tạo ra lực cắt cục bộ. Các cánh quạt ở tốc độ 3 đến 8 m/s trộn lẫn và treo các chất rắn, trong khi một đĩa răng ở tốc độ 18 đến 25 m/s sẽ phá vỡ các khối kết tụ thành từng mảnh. Trộn bột màu bằng cánh quạt sẽ không cải thiện khả năng đọc Hegman.
Vật liệu nào là tốt nhất cho bột màu mài mòn?
Thép không gỉ 304 hoặc 316L phù hợp cho các chất màu hữu cơ. Đối với titan dioxide rutile, oxit sắt, chất độn gốm hoặc vật liệu hoạt tính cathode, hãy chọn loại không gỉ martensitic hoặc duplex cứng hoặc đĩa được phủ ở nơi ô nhiễm kim loại là nghiêm trọng.
Làm thế nào để biết khi nào lưỡi phân tán bị mòn?
Chú ý độ mịn của quá trình xay tăng lên và số lần xay tăng lên. Đo bán kính cạnh răng khi tắt máy; khi nó đạt khoảng 0,5 đến 1 mm, lực cắt sẽ biến mất và đĩa phải được mài lại hoặc thay thế.
Một đĩa có thể xử lý cả ướt và phân tán mịn không?
Nó có thể xử lý cả hai giai đoạn trong một bình nếu bột được thêm vào dưới dòng xoáy mạnh và tốc độ đầu phun được giữ ở gần mức cao nhất. Nó không thể thay thế máy nghiền hạt vì đĩa sẽ không làm giảm các hạt sơ cấp xuống dưới kích thước kết tụ của chúng.
Tại sao mẻ phân tán lại nóng và nổi bọt?
Thông thường tốc độ đầu trên 25 m/s, đĩa quá gần bề mặt chất lỏng hoặc có quá ít chất lỏng tự do. Hạ đĩa xuống, giảm tốc độ hoặc chia phần bổ sung thành hai giai đoạn.
Hầu hết các bài toán phân tán đều là các bài toán hình học. Kiểm tra tốc độ đầu, đường kính đĩa, tình trạng răng và vị trí lưỡi cắt trước khi thêm thời gian hoặc mã lực vào mẻ. Nếu các con số cần ý kiến thứ hai, các kỹ sư của chúng tôi sẽ xem xét các mục tiêu hình học của bể, độ nhớt của sản phẩm và độ mịn so với phạm vi của bộ phân tán và quay lại với cài đặt cụ thể để dùng thử.


- Số 118, đường Chuangye, thị trấn Jieshou, thành phố Gaoyou, Dương Châu, tỉnh Giang Tô, Trung Quốc
- [email protected]
- Điện thoại cố định: +86-0510-83383966 +86-0510-83390667
- Điện thoại: +86-0510-83390667
- Ông Chen: +86-18061519769 Ông Xu: +86-13706183972
- Ông Lu: +86-18915337056
- Liên kết sản phẩm
- Máy trộn đầu vào
- Máy trộn từ dưới lên
- Máy trộn bên cạnh
- ĐĂNG KÝ
- Đăng ký để là người đầu tiên nhận tin tức mới nhất từ Top Intelligent Technology
- Đăng ký nhận tin